
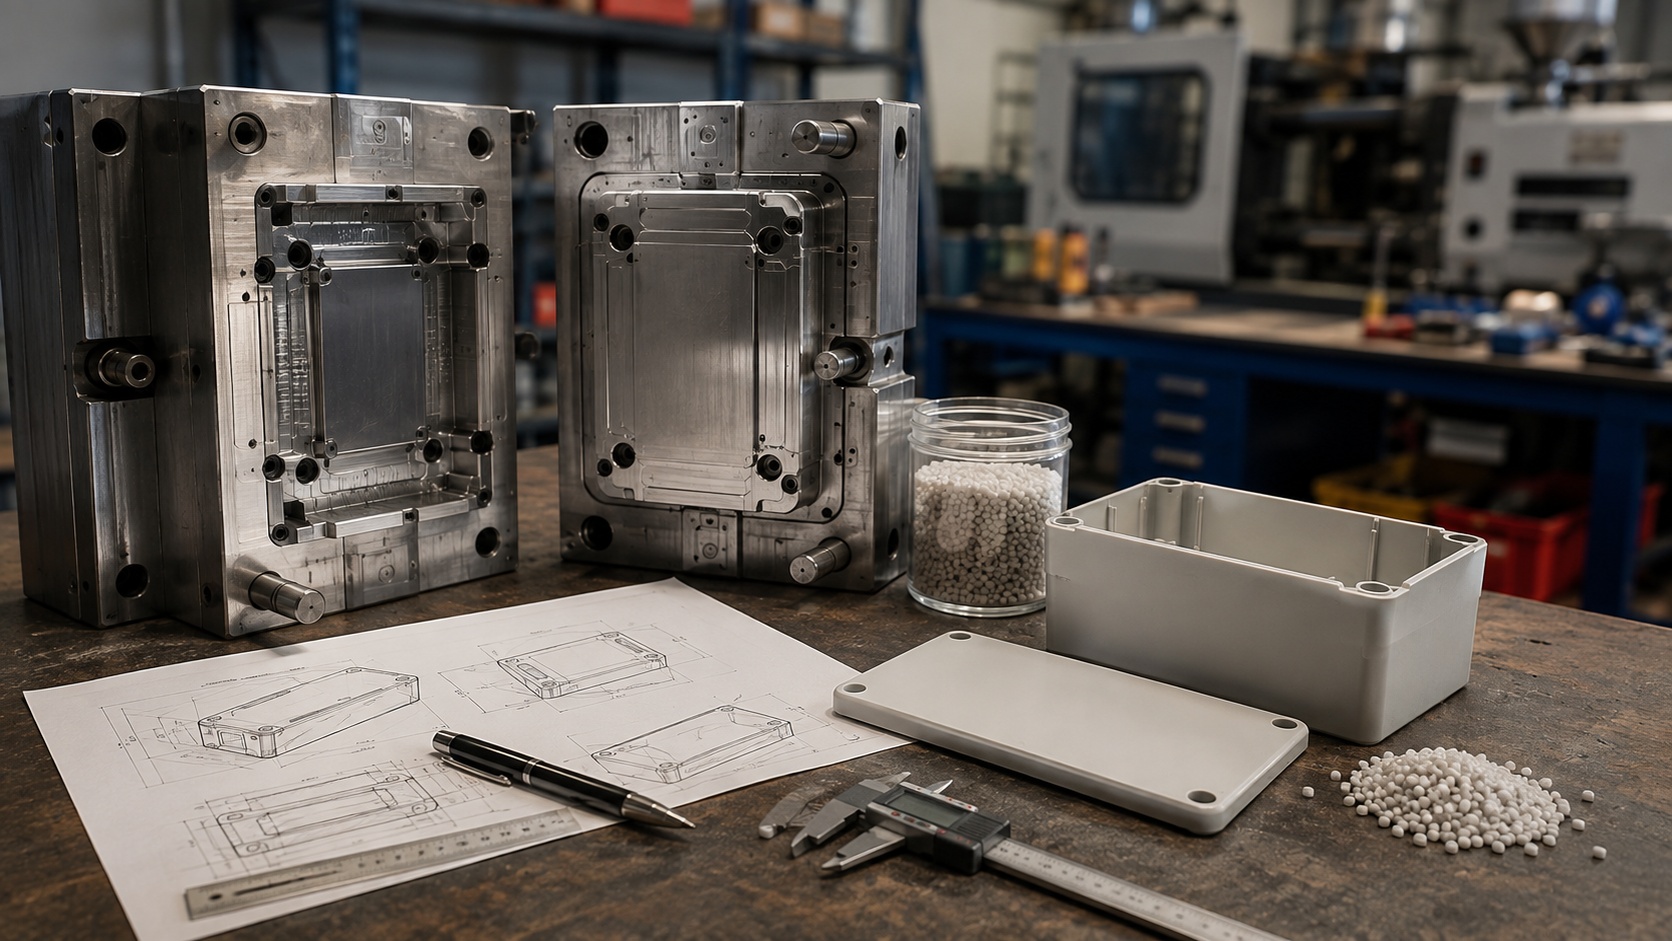
Forma wtryskowa pozwala produkować elementy z tworzyw sztucznych w dużych seriach, ale jej wykonanie wiąże się z istotnym kosztem początkowym. Dlatego decyzja o własnej formie nie powinna wynikać wyłącznie z planowanej liczby sztuk. Znaczenie mają również geometria obudowy, koszt jednostkowy alternatywnego rozwiązania, wymagany materiał, przewidywany czas życia produktu oraz to, czy podobny efekt można osiągnąć przez modyfikację istniejącej obudowy katalogowej. Jak więc policzyć, kiedy forma wtryskowa rzeczywiście zaczyna mieć uzasadnienie?
Czym jest forma wtryskowa i co zmienia w produkcji obudowy?
Jak działa produkcja obudowy metodą wtrysku?
Formowanie wtryskowe polega na wprowadzeniu uplastycznionego tworzywa do zamkniętej formy, w której materiał wypełnia gniazdo odpowiadające geometrii projektowanego detalu. Następnie tworzywo jest chłodzone, detal zostaje wypchnięty z formy, a cykl może zostać powtórzony. W typowym procesie występują więc etapy zamknięcia formy, wtrysku, chłodzenia oraz wypychania gotowej wypraski. Czas cyklu zależy między innymi od wielkości detalu, grubości ścianek, materiału i konstrukcji układu chłodzenia.
Zaletą procesu jest możliwość uzyskiwania kolejnych elementów o bardzo podobnej geometrii i właściwościach, pod warunkiem prawidłowego zaprojektowania narzędzia i stabilnego prowadzenia procesu. W przypadku obudowy elektronicznej forma może odwzorowywać nie tylko zewnętrzny kształt korpusu, lecz także żebra usztywniające, słupki montażowe, zaczepy, prowadnice PCB czy miejsca pod elementy łączące.
Dlaczego najdroższy jest początek, a nie kolejna sztuka?
W porównaniu z drukiem 3D czy mechaniczną modyfikacją gotowej obudowy formowanie wtryskowe wymaga przygotowania dedykowanego narzędzia przed rozpoczęciem właściwej produkcji. Koszt ten ponosi się więc jeszcze przed wyprodukowaniem pierwszej serii, a następnie rozkłada na kolejne wykonane elementy. Im więcej detali powstanie z tego samego narzędzia, tym mniejsza część kosztu formy przypada na jedną sztukę.
Nie oznacza to jednak, że forma zawsze staje się opłacalna po przekroczeniu określonej liczby egzemplarzy. Koszt wykonania narzędzia zależy między innymi od wielkości oraz złożoności geometrii, występowania podcięć, wymaganych mechanizmów bocznych, powierzchni dekoracyjnych i innych elementów komplikujących wykonanie formy. Właśnie dlatego dwa projekty obudów produkowane w identycznym wolumenie mogą mieć zupełnie inny punkt ekonomicznej opłacalności.
Forma jedno- i wielogniazdowa – dlaczego ma to znaczenie?
Forma może posiadać jedno gniazdo albo większą liczbę gniazd, dzięki czemu podczas jednego cyklu można uzyskać więcej niż jedną wypraskę. Większa liczba gniazd może zwiększyć wydajność produkcji, ale jednocześnie komplikuje konstrukcję narzędzia oraz sposób równomiernego wypełniania poszczególnych gniazd. Nie można więc przyjmować, że forma wielogniazdowa będzie automatycznie najlepszym rozwiązaniem dla każdego projektu.
Dobór liczby gniazd powinien wynikać z przewidywanego zapotrzebowania, czasu cyklu, możliwości wtryskarki, geometrii produktu oraz kalkulacji kosztów. Przy bardzo dużych wolumenach wzrost wydajności może mieć duże znaczenie, natomiast przy mniejszych seriach prostsze narzędzie może okazać się ekonomicznie bardziej racjonalne.
Kiedy forma wtryskowa zaczyna się opłacać?
Nie istnieje jedna minimalna liczba sztuk
Popularne stwierdzenie, że wykonanie formy wtryskowej opłaca się „od kilku tysięcy sztuk”, jest zbyt dużym uproszczeniem. Dostępne technologie pozwalają realizować również znacznie mniejsze serie, a producenci wykorzystują różne rodzaje narzędzi, w tym formy aluminiowe przeznaczone do produkcji niskoseryjnej. Zastosowanie formowania wtryskowego również w seriach zaczynających się od setek sztuk, jednakże rzeczywisty wybór technologii zależy od geometrii, materiału i kosztu narzędzia.
Z drugiej strony nawet produkcja kilkunastu tysięcy obudów nie przesądza automatycznie o sensie tworzenia nowej formy. Jeśli odpowiednia obudowa katalogowa już istnieje i wymaga jedynie wykonania kilku otworów pod złącza, zastosowanie gotowej konstrukcji może pozostać korzystniejsze przez cały okres życia produktu.
Jak obliczyć punkt opłacalności formy wtryskowej?
Najbardziej praktyczne podejście polega na porównaniu całkowitego kosztu dwóch wariantów produkcji. Jeśli koszt przygotowania formy oznaczymy jako F, koszt jednej obudowy produkowanej metodą wtrysku jako W, a koszt jednej sztuki rozwiązania alternatywnego jako A, uproszczony punkt równowagi można wyznaczyć jako:
liczba sztuk = F ÷ (A – W)
Załóżmy wyłącznie dla zobrazowania mechanizmu, że przygotowanie narzędzia kosztowałoby 60 000 zł, gotowa wypraska 6 zł, a alternatywna metoda wykonania obudowy 18 zł za sztukę. W takim przykładzie koszt narzędzia zrównałby się z oszczędnością jednostkową po około 5000 sztuk. Gdyby jednak alternatywna obudowa kosztowała 10 zł, ten sam próg przesunąłby się do około 15 000 sztuk. Dlatego pytanie „od ilu sztuk opłaca się forma wtryskowa?” bez znajomości kosztów obu wariantów nie ma jednej prawidłowej odpowiedzi.
Co naprawdę wpływa na opłacalność inwestycji?
W praktyce kalkulacja powinna obejmować więcej niż cenę samej formy i tworzywa. Znaczenie ma również koszt wykonania prób, ewentualnych poprawek narzędzia, przygotowania produkcji, późniejszych modyfikacji, montażu dodatkowych elementów i operacji wykonywanych już po wtrysku. Po stronie korzyści należy natomiast uwzględnić możliwość wyeliminowania części późniejszych operacji dzięki odpowiedniemu ukształtowaniu detalu już w formie.
| Czynnik | Wpływ na koszt formy lub detalu | Co należy sprawdzić przed decyzją? |
| Wielkość i geometria obudowy | Większy lub bardziej złożony detal zwykle wymaga bardziej rozbudowanego narzędzia | Wymiary, kształt, linia podziału formy |
| Podcięcia i elementy boczne | Mogą wymagać suwaków lub innych ruchomych mechanizmów i zwiększać koszt narzędzia | Czy geometrię można uprościć bez utraty funkcjonalności |
| Liczba gniazd | Więcej gniazd może zwiększać wydajność, ale podnosi złożoność formy | Docelowy wolumen i wymagane tempo produkcji |
| Grubość ścianek | Wpływa na wypełnianie formy, chłodzenie, odkształcenia i długość cyklu | Czy grubość jest możliwie równomierna |
| Materiał | Wpływa na skurcz, parametry procesu, temperaturę i koszt wypraski | Wymagania mechaniczne, termiczne, UV i palność |
| Tolerancje | Bardzo wąskie tolerancje mogą zwiększać wymagania wobec narzędzia i procesu | Które wymiary rzeczywiście są krytyczne |
| Wykończenie powierzchni | Tekstura, połysk czy szczególne wymagania estetyczne mogą zwiększyć zakres obróbki formy | Które powierzchnie są widoczne dla użytkownika |
| Operacje po wtrysku | Frezowanie, nadruk, montaż wkładek lub znakowanie zwiększają koszt kompletnego detalu | Czy część operacji można uwzględnić już w konstrukcji wypraski |
Tabela została umieszczona właśnie przy analizie ekonomicznej, ponieważ pokazuje, dlaczego koszt formy wtryskowej nie wynika wyłącznie z liczby planowanych obudów. Jednocześnie porządkuje najważniejsze czynniki techniczne związane z kosztami formowania wtryskowego, co zwiększa użyteczność artykułu dla osób szukających informacji o wycenie i opłacalności własnej formy.
Jak zaprojektować obudowę pod formowanie wtryskowe?
Równomierna grubość ścianek ogranicza problemy z wypraską
Obudowy przeznaczone do wtrysku projektuje się inaczej niż modele przeznaczone wyłącznie do frezowania czy druku 3D. Jedną z podstawowych zasad jest unikanie nieuzasadnionych, gwałtownych zmian grubości ścianek. Grube fragmenty chłodzą się wolniej niż cienkie, co może sprzyjać powstawaniu zapadnięć powierzchni, różnic skurczu i deformacji.
Jako ogólną wskazówkę projektową Protolabs podaje dla wielu typowych detali wtryskowych ścianki rzędu 1–4 mm, zaznaczając jednak, że dokładna wartość zależy od materiału i geometrii produktu. Nie jest to więc uniwersalny wymiar, który można bez sprawdzenia zastosować do każdej obudowy. Ważniejsza od samej liczby jest możliwie równomierna konstrukcja oraz uwzględnienie właściwości konkretnego tworzywa.
Pochylenia, żebra i podcięcia wpływają na konstrukcję formy
Ścianki ustawione prostopadle do kierunku otwierania formy wymagają zwykle odpowiednich kątów pochylenia, aby detal można było bezpiecznie wyjąć z narzędzia. Brak odpowiedniego pochylenia może zwiększać siłę potrzebną podczas wypychania i powodować uszkodzenia lub zarysowania powierzchni. Wymagany kąt zależy również od wykończenia powierzchni – powierzchnie teksturowane zwykle wymagają większego pochylenia niż gładkie.
Podobnej analizy wymagają żebra, słupki pod wkręty i podcięcia. Żebra pozwalają zwiększyć sztywność konstrukcji bez znacznego pogrubiania ściany, ale ich niewłaściwa geometria może powodować widoczne zapadnięcia po drugiej stronie detalu. Podcięcia mogą natomiast wymagać zastosowania suwaków lub innych ruchomych elementów formy, co zwiększa jej stopień skomplikowania i koszt.
Materiał trzeba wybrać przed zakończeniem projektu narzędzia
ABS, poliwęglan, polistyren czy inne tworzywa różnią się między innymi skurczem przetwórczym, zachowaniem podczas płynięcia, odpornością mechaniczną i temperaturą procesu. Dlatego materiał nie powinien być wybierany dopiero po wykonaniu formy. Konstrukcja narzędzia i geometria detalu muszą uwzględniać właściwości konkretnego tworzywa przewidzianego do produkcji.
Szczególnie ważny jest skurcz, ponieważ wypraska po schłodzeniu nie zachowuje dokładnie wymiarów ciekłego tworzywa znajdującego się w formie. Jego wartość zależy od rodzaju materiału, gatunku, dodatków i warunków procesu. Jeżeli gotowa obudowa ma współpracować z PCB, panelem, złączami lub innymi precyzyjnie pozycjonowanymi elementami, tolerancje należy ustalać świadomie już na etapie projektu.
Gotowa obudowa, customizacja czy własna forma?
Kiedy lepiej wykorzystać obudowę katalogową?
Pierwszym krokiem przed projektowaniem własnej formy powinno być sprawdzenie, czy odpowiednia konstrukcja nie istnieje już wśród obudów katalogowych. Jeśli dostępny model zapewnia wymagane gabaryty, materiał, sposób montażu i parametry środowiskowe, budowa nowego narzędzia wyłącznie po to, aby nieznacznie zmienić wygląd produktu, może być ekonomicznie trudna do uzasadnienia.
Znaczenie ma również dostępność obudowy w całym planowanym okresie produkcji. Urządzenie zaprojektowane wokół konkretnej konstrukcji mechanicznej może wymagać zmian PCB, przewodów i elementów montażowych, jeśli obudowa zostanie później zastąpiona innym modelem. Dlatego w projekcie B2B warto oceniać nie tylko koszt pierwszego zamówienia, ale również powtarzalność dostaw.
Kiedy customizacja obudowy jest lepsza od wykonania formy?
Jeżeli gotowy korpus ma odpowiednie wymiary i właściwości, a projekt wymaga przede wszystkim wykonania otworów pod złącza, wyświetlacz, przyciski czy przewody, korzystniejszym rozwiązaniem może być obróbka istniejącej obudowy. Pozwala to uniknąć inwestycji w kompletnie nowe narzędzie, pozostawiając możliwość dopasowania produktu do konkretnej elektroniki.
Takie podejście jest stosowane również w przypadku obudów KRADEX. Producent przewiduje zarówno projektowanie nowych obudów, jak i modyfikację modeli katalogowych, a w ramach obróbki wykonuje między innymi otwory użytkowe, podfrezowania i gwinty. KRADEX sam wskazuje modyfikację obudowy katalogowej jako rozwiązanie dla projektów, w których planowana ilość nie uzasadnia przygotowania nowej formy.
Kiedy indywidualna forma staje się uzasadniona?
Własna forma zaczyna mieć największe znaczenie wtedy, gdy standardowe konstrukcje wymuszają istotne kompromisy albo generują wysoki koszt kolejnych operacji. Może chodzić o nietypowe gabaryty, specjalny sposób montażu PCB, zintegrowane prowadnice, zatrzaski, komorę baterii, położenie złączy, nietypową geometrię zewnętrzną lub potrzebę ograniczenia liczby części składających się na urządzenie.
Argumentem może być również długi okres życia produktu oraz przewidywalny, powtarzalny wolumen. Im większa część kosztu formy może zostać rozłożona na produkcję całego cyklu życia urządzenia, tym lepiej wygląda ekonomika narzędzia. Decyzja powinna jednak wynikać z kalkulacji konkretnego projektu, a nie z arbitralnej zasady typu „forma od 5000 sztuk”.
Jak wygląda przygotowanie własnej obudowy do produkcji?
Punktem wyjścia powinna być specyfikacja, a nie wygląd obudowy
Projekt indywidualnej obudowy warto rozpocząć od zebrania wymagań funkcjonalnych. Potrzebne są między innymi docelowe wymiary, materiał, przewidywany miesięczny lub roczny wolumen, wymagania dotyczące koloru, warunków środowiskowych, elementów dodatkowych oraz parametrów takich jak IP, IK czy odporność na promieniowanie UV, jeśli dotyczą danego urządzenia. Podobnego zestawu danych KRADEX wymaga przy przygotowaniu wyceny nowej obudowy.
Dopiero na podstawie takich informacji można odpowiedzialnie projektować geometrię. Obudowa, która dobrze wygląda na wizualizacji, nie musi być łatwa do formowania, montażu ani późniejszego serwisowania. Projekt mechaniczny powinien więc powstawać równolegle z założeniami dotyczącymi PCB, złączy i innych elementów urządzenia.
Symulacja wtrysku pomaga znaleźć problemy przed wykonaniem narzędzia
Przed rozpoczęciem kosztownej obróbki formy warto przeanalizować, jak tworzywo będzie zachowywać się podczas wypełniania projektowanej geometrii. Symulacje procesu mogą pomóc między innymi w ocenie sposobu wypełniania gniazda i poprawności doboru grubości ścianek. Nie zastępują późniejszych prób na rzeczywistym narzędziu, ale pozwalają wcześniej wykryć część problemów konstrukcyjnych.
Taki etap stosuje również KRADEX przy projektowaniu nowych obudów: firma opisuje proces obejmujący przygotowanie projektu, symulację wtrysku, wykonanie modelu 3D, a następnie – po jego akceptacji – wykonanie formy do produkcji. Takie uporządkowanie procesu ogranicza ryzyko rozpoczynania budowy narzędzia na podstawie niedopracowanej geometrii.
Próby produkcyjne są częścią projektu, a nie formalnością
Wykonanie formy nie kończy procesu wdrożenia obudowy. Pierwsze wypraski trzeba sprawdzić pod względem wymiarów, wyglądu powierzchni, montażu, odkształceń oraz współpracy z pozostałymi elementami urządzenia. Jeżeli pojawią się niezgodności, część z nich może wymagać korekty parametrów procesu, a inne – modyfikacji samego narzędzia.
Właśnie dlatego przed uruchomieniem dużej serii warto wykonać próbę i złożyć kompletne urządzenie z rzeczywistą elektroniką, przewodami, złączami, śrubami czy uszczelkami. Ostatecznym kryterium nie powinien być sam fakt, że wypraska wyszła z formy, lecz to, czy gotowa obudowa spełnia wymagania funkcjonalne i produkcyjne całego projektu.
Uwaga
Najczęstszy błąd przy analizowaniu opłacalności formy polega na porównaniu wyłącznie ceny gotowej wypraski z ceną obudowy katalogowej. Własna obudowa wymaga uwzględnienia kosztu projektu, narzędzia, prób, możliwych korekt, uruchomienia produkcji i ewentualnych dalszych operacji. Z drugiej strony gotowa obudowa może generować koszty frezowania, montażu dodatkowych części lub ręcznych operacji, których odpowiednio zaprojektowana wypraska nie będzie wymagała. Dopiero porównanie całkowitego kosztu obu wariantów dla całego przewidywanego wolumenu daje wartościową odpowiedź.
Zapamiętaj
Forma wtryskowa nie jest rozwiązaniem przeznaczonym wyłącznie dla „bardzo dużych firm”, ale nie jest też naturalnym kolejnym etapem każdego projektu. Najpierw warto sprawdzić obudowę katalogową, następnie możliwość jej customizacji, a dopiero później ocenić sens projektowania indywidualnej konstrukcji. Przy kalkulacji należy brać pod uwagę wolumen całego cyklu życia produktu, a nie tylko wielkość pierwszego zamówienia. Im wcześniej wymagania produkcyjne zostaną uwzględnione w projekcie obudowy, tym mniejsze ryzyko kosztownych zmian po wykonaniu narzędzia.
FAQ – najczęstsze pytania o formy wtryskowe do obudów
Nie istnieje jedna graniczna liczba sztuk. Opłacalność zależy od kosztu formy, ceny jednej wypraski, kosztu alternatywnej metody produkcji oraz przewidywanego wolumenu całego życia produktu. W praktyce formowanie wtryskowe może być stosowane zarówno w mniejszych seriach z odpowiednio dobranym narzędziem, jak i w produkcji obejmującej dziesiątki lub setki tysięcy detali. Najlepiej wyznaczyć własny punkt równowagi na podstawie ofert dla obu wariantów produkcji.
Bez dokumentacji detalu podanie wiarygodnej ceny nie jest możliwe. Koszt zależy między innymi od wymiarów i geometrii obudowy, liczby gniazd, podcięć, wymaganych elementów ruchomych, materiału narzędzia, tolerancji oraz wykończenia powierzchni. Złożona geometria zwiększająca czas projektowania i wykonania narzędzia może istotnie podnosić koszt formy. Dlatego wycena zwykle wymaga przynajmniej modelu lub dokumentacji technicznej oraz informacji o przewidywanym wolumenie.
Jeżeli istniejąca obudowa spełnia wymagania dotyczące wymiarów, materiału i podstawowej konstrukcji, a potrzebne są głównie otwory, podfrezowania, gwinty lub oznaczenia, customizacja może być prostszym rozwiązaniem. Własna forma ma większe uzasadnienie, gdy potrzebna jest nietypowa geometria, zintegrowane elementy konstrukcyjne albo gdy koszt modyfikowania każdej kolejnej obudowy staje się istotny w całym cyklu życia produktu. KRADEX przewiduje oba warianty – modyfikację modeli katalogowych oraz projektowanie nowych obudów wraz z przygotowaniem formy. Decyzję warto więc poprzedzić porównaniem kosztu obu technologii dla realnie prognozowanego wolumenu.