
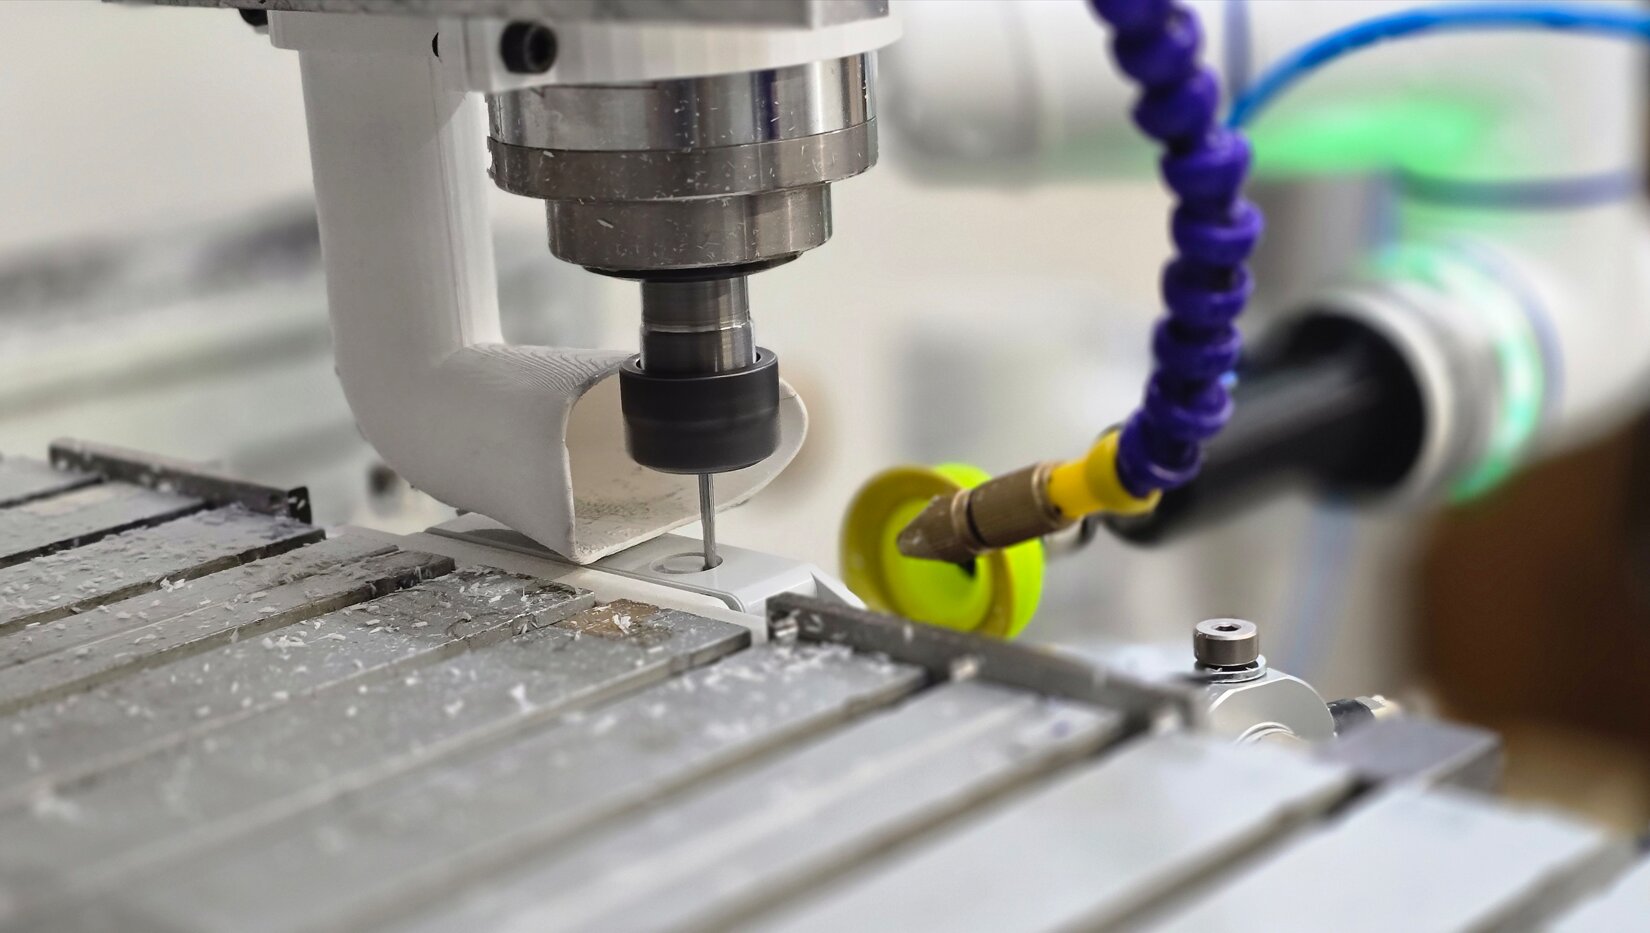
Obróbka CNC pozwala dostosować gotową obudowę plastikową do konkretnej elektroniki bez konieczności projektowania nowego korpusu i wykonywania dedykowanej formy wtryskowej. Najczęściej chodzi o wykonanie otworów pod złącza, przyciski, wyświetlacze i dławnice, przygotowanie podfrezowań lub gwintów. Precyzja samej maszyny nie jest jednak jedynym czynnikiem decydującym o jakości. Znaczenie mają również geometria wycięcia, właściwości tworzywa, mocowanie cienkościennej obudowy, odprowadzanie ciepła podczas skrawania oraz poprawnie przygotowana dokumentacja. Warto też pamiętać, że frezowanie zmienia finalną konstrukcję korpusu i może mieć znaczenie dla jego szczelności, wytrzymałości i późniejszego montażu.
Na czym polega obróbka CNC plastikowej obudowy?
CNC jest metodą usuwania materiału z istniejącego detalu
CNC, czyli Computer Numerical Control, oznacza sterowanie procesem obróbki za pomocą programu określającego ruch maszyny i narzędzia. W przypadku frezowania tworzywa materiał jest stopniowo usuwany z obrabianego elementu zgodnie z zaprogramowaną ścieżką. Jest to więc technologia ubytkowa, w przeciwieństwie do formowania wtryskowego, w którym kształt powstaje poprzez wypełnienie formy tworzywem.
W odniesieniu do obudów elektronicznych CNC nie musi oznaczać wykonywania całego korpusu z pełnego bloku tworzywa. Bardzo praktycznym wariantem jest obróbka gotowej obudowy wykonanej wcześniej metodą wtrysku. Ensinger opisuje wprost możliwość stosowania obróbki jako dodatkowego etapu po formowaniu, gdy potrzebne są cechy trudniejsze lub mniej opłacalne do wykonania bezpośrednio w formie.
Właśnie w takim znaczeniu frezowanie jest szczególnie przydatne przy katalogowych obudowach do elektroniki.
Frezowanie pozwala nadać standardowej obudowie cechy konkretnego urządzenia
Gotowy korpus może mieć odpowiednią wielkość, materiał, sposób zamknięcia i konstrukcję wewnętrzną, ale zwykle nie posiada otworów odpowiadających konkretnemu projektowi PCB. Obróbka CNC pozwala dodać je już po wyprodukowaniu obudowy.
KRADEX wykonuje w obudowach katalogowych i wykonywanych na zamówienie między innymi otwory użytkowe, podfrezowania oraz gwinty według dokumentacji klienta. Producent podaje możliwość obróbki tworzyw takich jak ABS, PC, PS i poliester oraz deklarowaną dokładność procesu do 0,2 mm.
Takie podejście jest szczególnie interesujące wtedy, gdy podstawowa geometria obudowy odpowiada urządzeniu, a indywidualizacja dotyczy przede wszystkim interfejsów i miejsc montażowych.
CNC nie zastępuje każdej zmiany konstrukcyjnej
Obróbka ubytkowa pozwala usunąć materiał, ale nie umożliwia dowolnego dodawania nowych słupków, żeber, zatrzasków czy prowadnic wewnątrz istniejącego korpusu. Jeżeli projekt wymaga całkowitej zmiany podstawowej geometrii obudowy, samo frezowanie może nie wystarczyć.
Technologia ma również ograniczenia wynikające z dostępu narzędzia. Frez musi fizycznie dotrzeć do obrabianego miejsca, a geometria narzędzia wpływa m.in. na możliwe promienie wewnętrznych narożników. Protolabs zwraca uwagę, że ostre naroża wewnętrzne są naturalnym ograniczeniem frezowania i najczęściej pozostaje w nich promień wynikający z średnicy narzędzia.
Dlatego CNC najlepiej traktować jako metodę dopasowania istniejącej konstrukcji, a nie technologię pozwalającą zmienić ją w dowolny sposób.
Co można wykonać metodą CNC w obudowie do elektroniki?
Otwory pod złącza, przyciski i elementy panelu
Najbardziej typowym zastosowaniem jest wykonywanie otworów pod elementy dostępne od zewnętrznej strony urządzenia. Mogą to być złącza USB, RJ45, przepusty kablowe, gniazda zasilające, przełączniki, przyciski, kontrolki czy elementy pomiarowe.
W odróżnieniu od ręcznego wiercenia CNC pozwala powtarzać ich położenie zgodnie z przygotowaną dokumentacją. Jest to istotne zwłaszcza wtedy, gdy gniazdo ma niewielki margines względem krawędzi wycięcia albo kilka elementów panelu musi zostać precyzyjnie rozmieszczonych względem siebie.
KRADEX wymaga przy wycenie podania liczby obrabianych płaszczyzn oraz liczby i wymiarów otworów na każdej z nich, co dobrze pokazuje, jakie parametry są kluczowe przy seryjnym przygotowaniu korpusów.
Podfrezowania pozwalają zmieniać lokalną geometrię ścianki
Nie każdy element wymaga otworu przechodzącego przez całą ściankę. Czasami potrzebne jest miejscowe zmniejszenie grubości materiału, wykonanie płytkiej kieszeni, przygotowanie miejsca pod element panelowy albo wyrównanie wybranej powierzchni.
KRADEX wymienia podfrezowania – określane na stronie jako facing/undercut-type operations – obok wykonywania otworów i gwintów jako jedną z realizowanych operacji.
Projektując taką cechę, trzeba jednak pamiętać o pozostawionej grubości materiału. Cienka ścianka jest bardziej podatna na ugięcie podczas obróbki, a Protolabs wskazuje, że cienkie elementy mogą odkształcać się pod wpływem sił skrawania i utrudniać utrzymanie tolerancji.
Gwinty i narożniki wymagają świadomego projektowania
W tworzywach można wykonywać również gwinty, ale ich geometria i parametry powinny być dobrane do materiału i funkcji połączenia. Ensinger wskazuje, że podczas wykonywania gwintów w tworzywach technicznych trzeba kontrolować sposób obróbki, aby ograniczyć odkształcanie i zgniatanie gwintu.
Drugą istotną kwestią są narożniki otworów. Prostokątne wycięcie pod wyświetlacz czy złącze może wyglądać na rysunku jak idealny prostokąt, ale frez cylindryczny pozostawia w narożach promień. Im mniejsze narzędzie zostanie zastosowane, tym mniejszy może być promień, jednak bardzo małe frezy zwiększają czas i ograniczenia procesu.
Jeśli wkładany element wymaga geometrycznie ostrych naroży, rozwiązaniem może być odpowiednie powiększenie narożników, zastosowanie reliefów albo dostosowanie kształtu otworu do rzeczywistej geometrii narzędzia.
Jak przygotować projekt obudowy pod frezowanie CNC?
Dokumentacja powinna jednoznacznie określać położenie otworów
Najważniejszą częścią przygotowania zlecenia jest poprawna dokumentacja mechaniczna. Nie wystarczy napisać „otwór na USB z lewej strony”. Trzeba jednoznacznie określić jego wymiary i położenie względem zdefiniowanych krawędzi lub innych baz.
W KRADEX wycena jest przygotowywana na podstawie rysunku technicznego, wzoru lub innej dokumentacji. Firma wymaga wskazania indeksu obudowy, liczby sztuk, liczby obrabianych płaszczyzn oraz liczby i wymiarów otworów.
Przygotowanie rysunku w sposób umożliwiający jednoznaczne bazowanie ma szczególne znaczenie przy złączach przylutowanych bezpośrednio do PCB. W takim przypadku tolerancje obudowy, położenie płytki i pozycja samego złącza tworzą wspólny łańcuch wymiarowy.
Nie każda geometria z CAD jest równie korzystna w CNC
Model może być poprawny geometrycznie, a mimo to nie być optymalny do frezowania. Typowym przykładem są idealnie ostre narożniki wewnętrzne. Narzędzie obrotowe nie może wykonać narożnika o zerowym promieniu, dlatego konstruktor powinien pozostawić promień lub przewidzieć odpowiednie odciążenie narożnika.
Znaczenie ma również głębokość niewielkich kieszeni i szerokość szczelin. Im mniejsze narzędzie jest konieczne, tym bardziej ograniczone mogą być jego możliwości oraz tym dłużej trwa wykonanie operacji. Protolabs wskazuje czas pracy obrabiarki jako jeden z istotnych czynników kosztowych, dlatego zbędne skomplikowanie geometrii wpływa nie tylko na technologiczność, ale także na cenę.
Warto więc projektować otwory pod rzeczywistą funkcję komponentu, zamiast nadawać im trudną do wykonania geometrię bez technicznego uzasadnienia.
Tworzywo wymaga innego podejścia niż metal
Tworzywa mają inną przewodność cieplną, rozszerzalność i sztywność niż metale. Ensinger podkreśla, że przy ich obróbce trzeba szczególnie zadbać o ostre narzędzia, właściwą geometrię ostrza i odprowadzanie ciepła. Niewłaściwe warunki mogą prowadzić do lokalnego wzrostu temperatury, deformacji lub problemów wymiarowych.
Równie ważne jest mocowanie korpusu. Plastikowa, cienkościenna obudowa może zostać odkształcona przez zbyt duży nacisk podczas bazowania, a po zwolnieniu mocowania wrócić do innego kształtu. Ensinger zwraca uwagę na potrzebę odpowiedniego podparcia materiału, ponieważ jego mniejsza sztywność może prowadzić do ugięć i przekroczenia tolerancji.
Z tego powodu jakość nie wynika wyłącznie z klasy samej maszyny CNC. Równie ważna jest technologia procesu dopasowana do konkretnego polimeru.
| Element projektu | Co należy sprawdzić przed obróbką? | Typowe ryzyko |
| Otwór pod złącze | wymiar złącza, położenie PCB, luz montażowy | kolizja wtyku z krawędzią lub zbyt mały otwór |
| Prostokątne wycięcie | promień narzędzia w narożniku | element z ostrym narożnikiem nie mieści się w otworze |
| Głęboka kieszeń / podfrezowanie | grubość pozostawionej ścianki i dostęp freza | ugięcie, wibracje lub deformacja cienkiej ścianki |
| Gwint | materiał, średnica, wymagane obciążenie połączenia | uszkodzenie lub deformacja gwintu |
| Otwór przy słupku lub krawędzi | ilość pozostawionego materiału | lokalne osłabienie korpusu |
| Duży otwór w cienkiej pokrywie | sposób mocowania podczas obróbki | drgania lub odkształcenie powierzchni |
| Obróbka kilku ścian | sposób bazowania między operacjami | kumulacja błędów położenia |
| Otwór w obudowie o deklarowanym IP | sposób późniejszego uszczelnienia komponentu | zmiana ochrony finalnego urządzenia |
Tabela została umieszczona właśnie przy przygotowaniu projektu, ponieważ przekłada ogólne zasady CNC na konkretne otwory i modyfikacje spotykane w obudowach elektronicznych. Wspiera jednocześnie frazy związane z frezowaniem otworów, gwintowaniem, tolerancją i projektowaniem obudów pod CNC.
Obróbka CNC a materiał obudowy – ABS, PC czy PS?
Parametry skrawania trzeba dopasować do konkretnego tworzywa
Nie istnieją jedne ustawienia CNC właściwe dla wszystkich plastików. Materiały różnią się przewodnością cieplną, sztywnością, rozszerzalnością i reakcją na lokalne nagrzewanie.
Ensinger podkreśla konieczność stosowania ostrych narzędzi oraz zapewnienia sprawnego odprowadzania wiórów podczas frezowania, ponieważ nagromadzenie ciepła może pogarszać jakość powierzchni i stabilność wymiarową.
Dlatego wartości takie jak prędkość obrotowa czy posuw nie powinny być kopiowane mechanicznie między różnymi materiałami. Parametry procesu muszą wynikać z tworzywa, geometrii, narzędzia i mocowania konkretnego detalu.
ABS, PC i PS mogą być obrabiane, ale zachowują się inaczej
KRADEX deklaruje wykonywanie obróbki obudów wykonanych z ABS, PC, PS i poliestru. Oznacza to, że wszystkie te materiały mogą być modyfikowane metodami mechanicznymi, ale nie należy wyciągać z tego wniosku, że obrabia się je identycznie.
Właściwości materiału mają znaczenie również po wykonaniu otworu. Lokalna geometria, pozostała grubość ścianki i sposób przenoszenia obciążenia mogą być szczególnie istotne przy złączach, które użytkownik regularnie wkłada i wyjmuje.
Z tego względu materiał warto wybierać przede wszystkim pod wymagania finalnego urządzenia, a następnie dobrać do niego właściwy proces obróbki.
Nagromadzenie ciepła może pogorszyć jakość obrabianej powierzchni
Jednym z charakterystycznych problemów podczas obróbki tworzyw jest odprowadzanie ciepła. Ensinger wskazuje, że niska przewodność cieplna polimerów sprzyja lokalnemu wzrostowi temperatury, dlatego ważne są odpowiednia geometria narzędzia, ostre krawędzie oraz sprawne usuwanie wiórów.
Przy wierceniu zjawisko może być szczególnie widoczne w głębszych otworach. Producent materiałów zaleca wtedy m.in. skuteczne usuwanie wiórów i unikanie nadmiernego nagrzewania, które może prowadzić do deformacji lub naprężeń.
Dlatego „wyższe obroty = większa precyzja” nie jest prawidłową zasadą. Parametry muszą tworzyć stabilny proces dla konkretnego tworzywa.
Kiedy warto modyfikować obudowę katalogową zamiast wykonywać nową?
CNC dobrze sprawdza się przy prototypie i rozwijanym projekcie
Dużą zaletą obróbki CNC jest możliwość zmiany programu bez budowania nowego narzędzia produkcyjnego. Ensinger wskazuje możliwość stosunkowo łatwego wprowadzania kolejnych iteracji jako jedną z różnic pomiędzy CNC a formowaniem wtryskowym.
Ma to szczególne znaczenie na etapie rozwijania produktu. Jeśli po pierwszych testach złącze trzeba przesunąć o kilka milimetrów, zmianę można wprowadzić do dokumentacji obróbczej i sprawdzić na kolejnej sztuce.
KRADEX umożliwia wykonanie pojedynczego prototypu frezowanej obudowy przed standardową realizacją większej partii. Pozwala to sprawdzić realne dopasowanie elektroniki, zanim ten sam układ otworów zostanie powielony.
Przy powtarzalnej serii trzeba uwzględnić czas obróbki każdej sztuki
Brak dedykowanej formy ogranicza koszt początkowy, ale frezowanie pozostaje operacją wykonywaną na każdej obudowie. Im więcej powierzchni, otworów, zmian mocowania i skomplikowanych cech, tym większe znaczenie ma czas obróbki.
Ensinger wskazuje, że CNC jest szczególnie interesujące przy niskich i średnich wolumenach, natomiast wraz ze wzrostem produkcji może pojawić się moment, w którym wykonywanie wszystkich cech poprzez obróbkę przestaje być najbardziej ekonomiczne. Nie istnieje jednak jedna uniwersalna liczba sztuk, po której własna forma zawsze będzie korzystniejsza.
Trzeba porównać rzeczywisty koszt obudowy katalogowej wraz z obróbką z kosztem zaprojektowania i produkcji własnego korpusu.
Własna konstrukcja ma sens, gdy CNC próbuje naprawić niedopasowaną geometrię
Jeżeli gotowa obudowa wymaga tylko otworów pod panel i złącza, frezowanie jest naturalnym sposobem dostosowania. Jeżeli jednak trzeba usuwać znaczną część ścianek, tworzyć liczne kieszenie albo stosować dodatkowe części tylko dlatego, że korpus nie odpowiada PCB, problemem może być niewłaściwie dobrana baza.
W produkcji wtryskowej część funkcji można zaprojektować bezpośrednio w nowym korpusie, np. odpowiednie słupki, prowadnice czy położenie interfejsów. Z drugiej strony wymaga to inwestycji w narzędzie i stabilnego projektu.
Ensinger wskazuje również rozwiązanie pośrednie: część może być formowana do kształtu zbliżonego do docelowego, a wymagające cechy wykonywane później mechanicznie. Pokazuje to, że CNC i wtrysk nie muszą być technologiami konkurencyjnymi – mogą występować w jednym procesie.
Jak frezowanie wpływa na finalną obudowę?
Otwór może zmienić ochronę IP
Jeśli obudowa ma przed obróbką określony stopień ochrony IP, nie należy automatycznie przypisywać tego samego stopnia urządzeniu po wykonaniu otworów. Nowe przejście przez ściankę staje się kolejnym potencjalnym miejscem wnikania wody lub zanieczyszczeń.
Ochrona finalnego urządzenia zależy między innymi od elementu zamontowanego w otworze, jego uszczelnienia i sposobu połączenia z korpusem. Sam fakt wykonania wycięcia zgodnie z tolerancją nie potwierdza zachowania wcześniejszego stopnia IP.
CNC umożliwia więc przygotowanie dokładnej geometrii pod dławnicę, przycisk czy złącze, ale wymagania dotyczące szczelności trzeba analizować oddzielnie dla kompletnej konstrukcji.
Usunięcie materiału może zmieniać lokalną sztywność
Duże wycięcie wykonane w cienkiej pokrywie pozostawia mniej materiału przenoszącego obciążenia. Może to wpłynąć na ugięcie powierzchni podczas naciskania przycisku, podłączania przewodu albo dokręcania elementu panelowego.
Również otwór położony bardzo blisko narożnika, śruby lub słupka może lokalnie zmienić sposób przenoszenia sił. Dlatego rozmieszczenia otworów nie powinno się analizować wyłącznie z punktu widzenia tego, czy frez ma fizyczny dostęp do wskazanego miejsca.
Przy istotnie obciążonych elementach warto uwzględnić funkcję mechaniczną całej ścianki i pozostawić odpowiednią ilość materiału wokół otworu.
Jakość krawędzi zależy od całego procesu
Dobra powierzchnia po frezowaniu wymaga więcej niż prawidłowego pliku CAD. Ensinger wskazuje jako istotne m.in. ostrość narzędzi, geometrię skrawania, odprowadzanie wiórów, stabilne mocowanie i ograniczenie drgań.
Niewłaściwy proces może powodować przegrzewanie, zadziory, ślady narzędzia albo odkształcenia cienkiego materiału. Szczególne znaczenie ma to w obudowach, w których frezowana krawędź pozostaje widoczna po finalnym montażu.
Jeżeli wycięcie ma znaleźć się wokół wyświetlacza czy panelu frontowego, jakość wizualna powinna więc być uwzględniona razem z tolerancją wymiarową.
Jak przygotować obudowę KRADEX do obróbki CNC?
Do wyceny trzeba przygotować konkretne dane techniczne
KRADEX opiera wycenę frezowania na dokumentacji technicznej, powierzonym wzorze lub innych materiałach opisujących projekt. Do przygotowania zapytania potrzebne są między innymi indeks obudowy, liczba sztuk, liczba obrabianych płaszczyzn oraz wymiary i liczba otworów.
Takie informacje pozwalają ocenić zakres procesu znacznie lepiej niż ogólny opis urządzenia. Dwa projekty wykorzystujące identyczną obudowę mogą wymagać zupełnie innego czasu obróbki, jeśli jeden zawiera dwa proste otwory, a drugi kilkanaście wycięć na czterech płaszczyznach.
Dlatego dokumentację frezowania warto przygotowywać równolegle z projektem PCB i rozmieszczeniem interfejsów urządzenia.
Pojedynczy prototyp pozwala zweryfikować projekt przed serią
KRADEX deklaruje standardową realizację frezowania dla zamówień od 50 sztuk, ale dopuszcza wcześniejsze wykonanie jednej prototypowej obudowy. Firma podaje również dokładność obróbki do 0,2 mm.
Prototyp warto potraktować nie tylko jako próbkę estetyczną. Należy zamontować w nim rzeczywiste PCB, złącza, przyciski, wyświetlacz i pozostałe elementy oraz sprawdzić dostęp narzędzi montażowych i sposób prowadzenia przewodów.
Pozwala to wykryć problemy wynikające z całego łańcucha tolerancji, których sam rysunek otworu nie musi ujawnić.
Obróbkę można połączyć z dalszą personalizacją
Po wykonaniu geometrii obudowa może wymagać także oznaczeń funkcji, logo, elementów montażowych lub innych akcesoriów. KRADEX łączy usługę frezowania z dodatkowymi możliwościami personalizacji, w tym nadrukami, malowaniem i wybranymi akcesoriami.
Z punktu widzenia projektu ważniejsze od liczby osobnych usług jest jednak ustalenie prawidłowej kolejności operacji. Otwory, panel graficzny, złącza i elementy montażowe powinny korzystać z tych samych baz wymiarowych, aby po złożeniu tworzyły spójny interfejs.
Właśnie tutaj naturalnie łączy się wybór dostępnej obudowy katalogowej KRADEX z możliwością jej customizacji: korpus pozostaje standardowy, natomiast interfejs urządzenia może zostać przygotowany według konkretnego projektu.
Uwaga
Obróbka CNC nie gwarantuje automatycznie zachowania wszystkich parametrów pierwotnej obudowy. Wykonanie otworu może zmienić finalną ochronę przed wodą i pyłem, a duże wycięcie może wpłynąć na lokalną sztywność ścianki. Po customizacji trzeba więc analizować kompletną konstrukcję z zamontowanymi elementami.
Nie należy również wymagać „idealnie ostrych” wewnętrznych narożników tylko dlatego, że występują w modelu CAD. Frez jest narzędziem obrotowym, więc promień narożnika jest naturalną cechą procesu. Jeśli element współpracujący wymaga ostrego naroża, geometrię należy odpowiednio zaprojektować.
Zapamiętaj
Przy CNC obudów plastikowych najważniejsze są cztery elementy: poprawna dokumentacja, geometria możliwa do wykonania narzędziem, proces dobrany do tworzywa oraz sprawdzenie gotowego prototypu z rzeczywistą elektroniką.
Jeżeli katalogowy korpus spełnia większość wymagań, frezowanie może być znacznie prostszą ścieżką niż projektowanie własnej obudowy. Jeśli jednak obróbka zaczyna obejmować dużą część powierzchni i ma kompensować zasadnicze niedopasowanie konstrukcji do PCB, warto porównać jej koszt z projektem dedykowanego korpusu.
FAQ – obróbka CNC obudów plastikowych
Jakie otwory można wykonać metodą CNC w plastikowej obudowie?
Frezowanie pozwala wykonywać między innymi otwory pod złącza, przyciski, wyświetlacze, dławnice i inne elementy użytkowe, a także podfrezowania i gwinty. KRADEX deklaruje wykonywanie właśnie takich operacji według dokumentacji klienta. Możliwa geometria zależy jednak od dostępu narzędzia, średnicy freza, grubości ścianki i sposobu zamocowania detalu. W szczególności wewnętrzne naroża po frezowaniu mają promień wynikający z użytego narzędzia.
Czy ABS i poliwęglan można frezować CNC?
Tak. Oba tworzywa są stosowane w obróbce CNC, a KRADEX deklaruje obróbkę ABS, PC, PS oraz poliestru. Nie oznacza to jednak stosowania identycznych parametrów dla wszystkich materiałów. Podczas obróbki tworzyw trzeba kontrolować temperaturę, odprowadzanie wiórów, geometrię i ostrość narzędzia oraz sposób podparcia detalu.
Ile sztuk obudowy trzeba zamówić do frezowania CNC?
W przypadku usługi KRADEX standardowe frezowanie realizowane jest dla zamówień obejmujących co najmniej 50 obudów. Możliwe jest jednak wcześniejsze wykonanie jednej prototypowej sztuki frezowanej obudowy. Prototyp warto wykorzystać do sprawdzenia nie tylko samych wymiarów otworów, lecz również montażu PCB, złączy i przewodów przed uruchomieniem całej partii.